English - EN
 繁體 - ZH-TW
 简体 - ZH-CN
 Español - ES
 日本語 - JA
 العربية - AR
 Русский - RU
 Français - FR

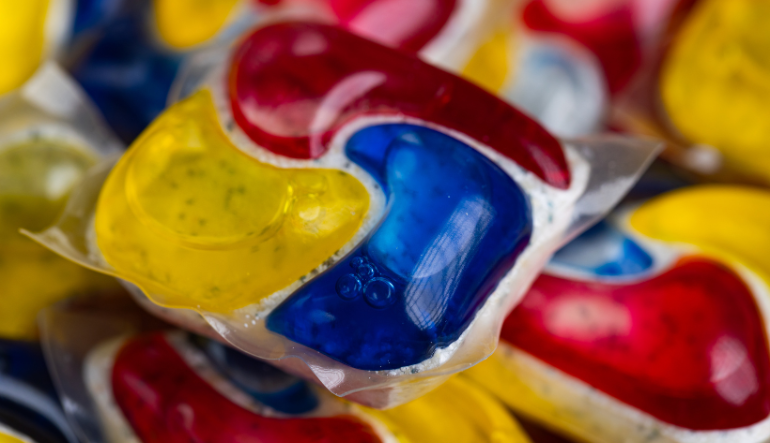
لماذا لا تذوب بعض كبسولات منظفات الغسيل؟ العلم وراء الأفلام البلاستيكية المصنوعة من PVA
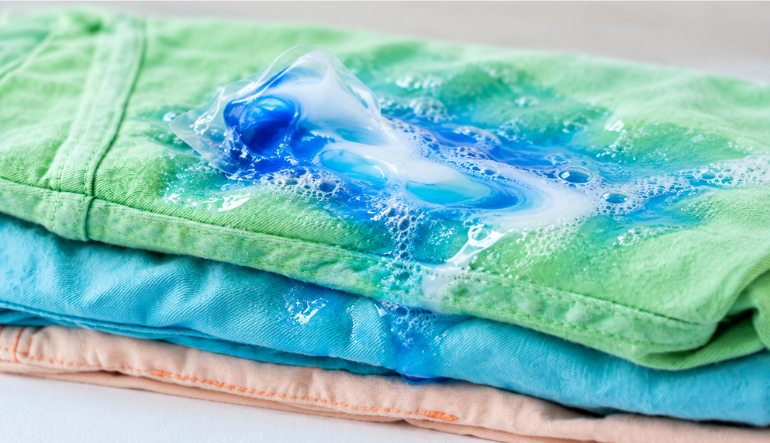
ربما مررت بهذا الموقف من قبل. تضع الملابس في الغسالة، ثم تضع كبسولة منظف الغسيل فوقها، وتضغط على زر التشغيل وتغادر.
بعد ساعتين، تفتح باب الغسالة لتكتشف أن الكبسولة لا تزال موجودة، وقد ذاب نصفها فقط، وتحولت إلى كتلة لزجة ملتصقة بقميصك المفضل، مع انتشار آثار من الجل الأزرق على بقية الملابس.
فتضطر إلى إعادة غسل الملابس مرة أخرى، وتتساءل: أليس من المفترض أن تختفي الكبسولة تماماً؟
من المفترض أن يحدث ذلك بالفعل.
الغشاء الرقيق الذي يحيط بكل كبسولة هو في الواقع نتيجة تصميم هندسي دقيق.
يجب أن يحتفظ بالمنظف المركز لعدة أشهر أثناء التخزين على الرفوف، وأن يتحمل ملامسته بالأيدي الرطبة، ثم يذوب تماماً أثناء الغسيل بالماء البارد، وكل ذلك دون أن يضطر المستهلك إلى التفكير في كيفية عمله.
عندما تلتصق الكبسولة بالملابس، فهذا يعني أن إحدى هذه الوظائف لم تعمل كما ينبغي.
أحياناً تكون المشكلة مرتبطة بطريقة استخدام الكبسولة، وأحياناً أخرى تكون مرتبطة بالمادة البلاستيكية نفسها.
دعونا نتعرف على المادة التي يُصنع منها هذا الغشاء، ولماذا يفشل أحياناً في الذوبان، وكيف يتم تصنيعه.
ممَّ يُصنع الغشاء؟
يُصنع الغشاء المحيط بكبسولات منظفات الغسيل من كحول البولي فينيل (PVA أو PVOH)، وهي مادة مصممة لتذوب تماماً في الماء.
يُنتج PVOH عادةً من خلال التحلل المائي لأسيتات البولي فينيل، ويُعد مستوى التحلل المائي (Degree of Hydrolysis – DH) أهم عامل في هذه العملية.
ويشير هذا المؤشر إلى نسبة مجموعات الأسيتات التي تتحول إلى مجموعات الهيدروكسيل (–OH).
تحدد هذه النسبة كيفية تفاعل الغشاء مع الماء.
تجذب مجموعات الهيدروكسيل جزيئات الماء، لكنها في الوقت نفسه تكوّن روابط هيدروجينية فيما بينها.
تسمح هذه الروابط لسلاسل البوليمر بالتراص بإحكام، مما يؤدي إلى تكوين تراكيب بلورية يصعب على الماء اختراقها.
يساعد الاحتفاظ ببعض مجموعات الأسيتات على تعطيل هذا التراص المحكم.
وعندما تبقى كمية كافية من مجموعات الأسيتات، تصبح الروابط الهيدروجينية بين سلاسل البوليمر أضعف، وتنخفض درجة التبلور، ويصبح البوليمر عموماً قابلاً للذوبان في الماء البارد عند درجات حرارة أقل من نحو 50 درجة فهرنهايت.
من الناحية العملية، تستخدم الأغشية القابلة للذوبان في الماء البارد، عند درجات حرارة أقل من 10 درجات مئوية، مادة PVOH بدرجة تحلل مائي تتراوح تقريباً بين 75% و90%.
أما المواد التي تتراوح درجة تحللها المائي بين 94% و98%، فعادةً ما تحتاج إلى ماء دافئ بدرجة حرارة تقارب 40 درجة مئوية لكي تذوب بسهولة.
في حين أن المواد التي تبلغ درجة تحللها المائي 98% أو أكثر تحتاج إلى ماء بدرجة حرارة تقارب 60 درجة مئوية أو أعلى.
ويُعد PVOH بدرجة تحلل مائي تبلغ 88% من أكثر الأنواع استخداماً في تطبيقات التغليف القابل للذوبان في الماء.
هناك أيضاً مكونان آخران مهمان.
الأول هو الجلسرين، وهو مادة ملدنة شائعة الاستخدام مع PVOH، تساعد على إبقاء الغشاء مرناً بما يكفي لعمليات التشكيل والإغلاق الحراري.
أما الثاني فهو تركيبة المنظف الموجود داخل الكبسولة.
فالمنظف الموجود داخل كبسولات الغسيل يختلف عن المنظفات السائلة المعبأة في الزجاجات.
عادةً ما تحتوي كبسولات الغسيل التجارية على تركيبات منخفضة المحتوى المائي، لأن الغشاء الذي يحيط بها قابل للذوبان في الماء.
لماذا لا تذوب بعض كبسولات الغسيل؟
1. تتغير خصائص الغشاء أثناء التخزين
هذا هو السبب الأقل وضوحاً، لكنه من أكثر المشكلات التي تثير قلق مصنعي الأغشية.
تكون الأغشية المصنوعة من PVOH المتحلل مائياً جزئياً حساسة للمواد الكيميائية ذات مستويات الأس الهيدروجيني المرتفعة أو المنخفضة.
يمكن لهذه المواد أن تؤدي إلى استمرار التحلل المائي لمجموعات أسيتات الفينيل المتبقية، مما يحول الغشاء إلى نوع من PVOH غير قابل للذوبان في الماء البارد.
تتميز منظفات الغسيل السائلة بطبيعتها القلوية، وتظل ملامسة للغشاء منذ اليوم الذي تُملأ فيه الكبسولة وحتى استخدامها.
وعلى مدى عدة أشهر، قد يتحول الغشاء تدريجياً إلى مادة لا تذوب بسهولة إلا في الماء الدافئ.
لذلك، قد تفشل كبسولة قديمة في الذوبان أثناء الغسيل بالماء البارد، بينما تذوب كبسولة حديثة التصنيع دون أي مشكلة في الظروف نفسها.
يحاول مصنعو الأغشية معالجة هذه المشكلة من خلال إضافة وحدات بنائية أخرى إلى البوليمر.
في إحدى براءات الاختراع، حافظ غشاء يحتوي على ما لا يقل عن 4% مولية من حمض الإيتاكونيك على قابلية جيدة للذوبان بعد ملامسة طويلة الأمد لمنظف الغسيل السائل.
في المقابل، لم يحقق غشاء يحتوي على 2.8% النتيجة نفسها.
يوضح الفرق بين هاتين النسبتين مدى ضيق هامش التفاوت المقبول في تركيبة المادة.
فقد تبدو كبسولتان متطابقتين تماماً على رف المتجر، لكن سلوكهما عند الذوبان قد يختلف اختلافاً كبيراً بعد ستة أشهر من التخزين.
2. تعرض الغشاء لحرارة مفرطة أثناء الإنتاج
يؤدي تطبيق حرارة زائدة أثناء تصنيع الغشاء إلى زيادة نسبة التراكيب البلورية فيه، مما يميل إلى تقليل قابليته للذوبان في الماء.
إذا كانت معدات الإنتاج لا توفر تحكماً دقيقاً في درجة الحرارة، فقد تكون قابلية الغشاء للذوبان أقل من المستوى المتوقع وفقاً لتركيبته، حتى منذ لحظة تصنيعه.
3. ظروف الغسيل تعيق ذوبان الكبسولة
حتى الأغشية عالية الجودة تحتاج إلى كمية كافية من الماء والحركة الميكانيكية لكي تذوب تماماً.
قد تؤدي درجات حرارة الماء المنخفضة جداً، أو دورات الغسيل السريعة والقصيرة، أو تحميل الغسالة بكمية زائدة من الملابس، أو وضع الكبسولة فوق الملابس بدلاً من أسفل الحلة، إلى احتجاز الكبسولة داخل طيات الأقمشة.
في هذه الحالة، قد يلين الغشاء ويتحول إلى مادة هلامية بدلاً من أن يذوب تماماً.
لماذا تلتصق كبسولات الغسيل ببعضها؟
يمتص PVA الرطوبة من الهواء المحيط.
في غرف الغسيل الرطبة، أو عند لمس الكبسولات بأيدٍ مبللة، يبدأ سطح الغشاء في الذوبان ويصبح لزجاً.
وعندما تتلامس الكبسولات في هذه الحالة، يمكن أن تلتصق ببعضها وتتحول إلى كتلة واحدة.
لهذا السبب، توصي تعليمات العبوات عادةً بإبقاء الغطاء مغلقاً والتعامل مع الكبسولات بأيدٍ جافة.
بالنسبة لمطوري الأغشية، تمثل هذه الظاهرة تحدياً هندسياً حقيقياً.
وتشير إحدى براءات الاختراع إلى تصميم غشاء متعدد الطبقات لا تصبح الأكياس المصنوعة منه لزجة عند ملامستها للأيدي الرطبة.
هل يتحول غشاء PVA إلى جسيمات بلاستيكية دقيقة؟
وفقاً لمعهد التنظيف الأمريكي (American Cleaning Institute)، تتميز الأغشية المستخدمة في كبسولات الغسيل بقابلية عالية للذوبان في الماء، بما في ذلك الماء البارد، لأنها مصممة لكي تذوب تماماً.
ويؤكد المعهد أيضاً أن نوع PVOH المستخدم في خيوط الصيد يختلف عن النوع المستخدم في أغشية كبسولات المنظفات.
فالمادة المستخدمة في خيوط الصيد تتميز بدرجة تحلل مائي أعلى مقارنةً بتلك المستخدمة في أغشية المنظفات.
يشمل اسم PVA العديد من الدرجات المختلفة من المادة، ولا تتصرف جميعها بالطريقة نفسها.
كيف يُصنع غشاء PVA؟ مقارنة بين الصب والبثق بالنفخ
هناك طريقتان رئيسيتان لإنتاج أغشية PVA: الصب والبثق بالنفخ (casting vs. blown film).
في عملية الصب من المحلول، تُذاب راتنجات PVA في الماء مع المواد المضافة.
بعد ذلك، يُوزع المحلول باستخدام قالب مسطح من نوع علاقة الملابس (Coat Hanger Die) أو بواسطة شفرة تسوية (Doctor Blade) لتشكيل طبقة ذات سماكة متجانسة.
أما في عملية البثق بالصهر، فتُغذى حبيبات PVA المناسبة للمعالجة الحرارية، بعد تجفيفها مسبقاً، إلى آلة بثق الأغشية.
يُستخدم قالب دائري لإنتاج الأغشية المنفوخة، بينما يُستخدم قالب مسطح من نوع علاقة الملابس لإنتاج الأغشية المصبوبة.
لطالما كانت طريقة الصب من المحلول هي الطريقة القياسية لإنتاج أغشية كبسولات الغسيل.
وغالباً ما تُفضل هذه الطريقة بسبب دقتها في التحكم بسماكة الغشاء.
لكن طريقة البثق بالنفخ توفر مجموعة مختلفة من المزايا.
فالبثق لا يتطلب إضافة الماء ثم إزالته خلال عملية الإنتاج.
كما أنه عادةً أسرع من الصب من المحلول، مما يسمح بإنتاج كمية أكبر من الأغشية خلال الفترة الزمنية نفسها.
بالإضافة إلى ذلك، يؤدي شد الغشاء أثناء البثق بالنفخ واللف إلى توجيه سلاسل البوليمر في اتجاهات معينة.
ويؤدي ذلك إلى زيادة كبيرة في مقاومة التمزق، وهي ميزة لا تستطيع طريقة الصب من المحلول توفيرها.
ومع ذلك، توجد بعض المفاضلات بين الطريقتين.
فالأغشية المنتجة بطريقة الصب من المحلول تذوب بسهولة أكبر وتتميز بخصائص إغلاق أفضل مقارنةً بالأغشية المنتجة بالبثق.
كذلك، فإن بعض المكونات التي قد تتحلل عند درجات حرارة البثق لا يمكن إضافتها إلا إلى الأغشية المنتجة بطريقة الصب.
وهذا يعني أن خط إنتاج أغشية PVA بالنفخ ليس مجرد خط تقليدي لإنتاج أغشية PE يستخدم نوعاً مختلفاً من الراتنجات.
إذا كنت تقيّم خط إنتاج أغشية PVA بالنفخ، فعليك التركيز على ثلاثة عوامل رئيسية:
- التحكم الدقيق في درجة الحرارة على طول أسطوانة البثق والقالب: تؤدي الحرارة الزائدة إلى زيادة التبلور وقد تتسبب في تحلل المواد المضافة.
- التجفيف الموثوق للحبيبات قبل البثق: من الضروري ضمان استقرار حالة المواد الخام قبل إدخالها إلى آلة البثق.
- - التحكم الصارم في سماكة الغشاء: تؤثر السماكة مباشرةً في سرعة ذوبان كبسولة الغسيل.
ابحث عن آلة بثق أغشية PVA بالنفخ على PRM
ترتبط جميع العوامل التي ناقشناها سابقاً في النهاية بمعدات الإنتاج.
لكي تذوب كبسولة الغسيل تماماً في الماء البارد بعد مرور ستة أشهر على تصنيعها، يجب أن يخرج الغشاء من قالب البثق بدرجة التبلور المناسبة، وسماكة متجانسة، ودون أي تلف ناتج عن الحرارة أثناء المعالجة.
يُعد PVA من الراتنجات الصعبة في المعالجة، لأنه يتأثر بالحرارة والرطوبة وقوى القص في الوقت نفسه.
قد تتمكن خطوط الإنتاج المصممة أساساً لمعالجة PE من تشغيل PVA، لكنها لا تحقق دائماً النتائج المطلوبة.
لذلك، فإن السؤال الحقيقي الذي ينبغي طرحه على الشركة المصنعة للمعدات هو: ما مدى خبرتها في معالجة PVA؟ وهل يمكنها إجراء تجربة إنتاج باستخدام الراتنج الخاص بك قبل اتخاذ قرار الشراء؟
إذا كنت تخطط لإنشاء خط جديد لإنتاج الأغشية القابلة للذوبان في الماء أو تحديث خط قائم، فإن PRM-Taiwan.com يمثل نقطة انطلاق مناسبة.
يمكنك من خلال المنصة استعراض أبرز الشركات المصنعة لآلات بثق الأغشية المنفوخة في مكان واحد، ومقارنة المعدات والحلول التي تقدمها، وإرسال استفساراتك مباشرةً إلى الموردين الذين تتناسب منتجاتهم مع متطلبات مشروعك.
احرص منذ البداية على توضيح أنك تخطط لمعالجة PVA، واطلب الاطلاع على نتائج تجارب التشغيل الفعلية.
بهذه الطريقة، ستتمكن بسرعة أكبر من تحديد الشركات المصنعة التي تمتلك خبرة عملية حقيقية في معالجة هذه المادة.
We have over 200 of the biggest and many of the smallest Taiwanese machinery manufacturers on our site and contacts with many more. Whether you are looking for full lines such as, recycling machines extruders, blow molding machines, injection molding machines and printing machines, or auxiliary equipment and parts such as gearboxes, barrels, screws, molds, dies, control systems and virtually anything related to the plastic and rubber industries including packaging. If it’s made in Taiwan, we will find it for you!